WEB SCADA 在注塑行业怎么用?从注塑机联网到模次与能耗核算
发布日期:2026-11-11
浏览次数:0
【关闭】
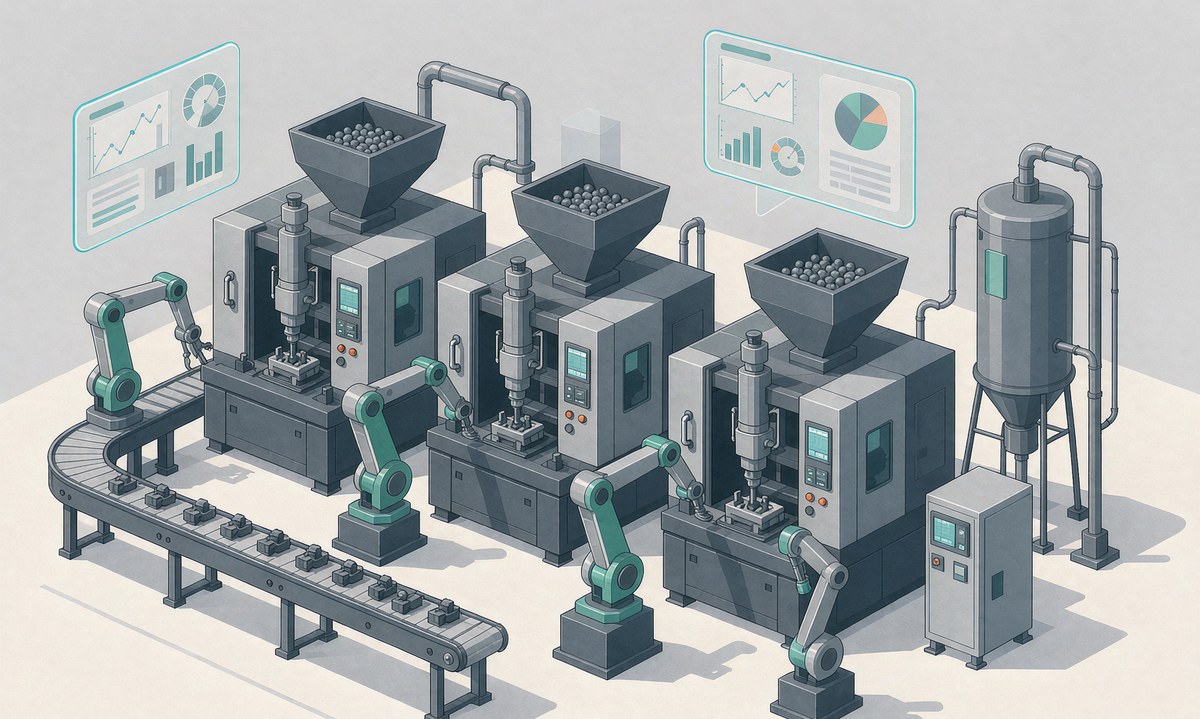
注塑车间有个让很多管理者头疼的怪现象:设备自动化程度不低——注塑机配机械手、传送带,24 小时连轴转;但车间的管理数据还是一团模糊。今天生产了多少模?良品率多少?哪台机的电耗偏高?这个月的电费摊到订单上是多少?问一圈,答案往往在几张手填的记录表里。
注塑是典型的”设备先进、数据原始”行业。这篇文章讲清楚 WEB SCADA 在注塑车间承担什么、注塑机联网怎么接、模次产量和能耗怎么自动算出来。
一、注塑车间的管理,卡在哪
| 痛点 |
车间里的实际表现 |
造成的后果 |
| 状态靠记录 |
停机、换模、待料时间靠班长手工填表 |
稼动率算出来没人信,改善无从下手 |
| 产量靠人数 |
模次靠设备计数器抄表,良品靠抽检估计 |
产量与订单对不上,月底盘点扯皮 |
| 能耗黑箱 |
车间一块总表,机台电加热、空压、冷却水混算 |
单机单耗算不出,报价与成本心里没底 |
| 模具没数据 |
模具寿命靠师傅记忆,保养到期靠翻台账 |
模具带病生产,批次性质量事故难追溯 |
关键洞察:注塑车间的数据化,收益突出的三个数是模次、稼动率和单机单耗(kWh/kg)。模次和稼动率决定产能与交期,单机单耗同时牵出成本、报价和设备健康——同型号机台做同样产品,一台比同伴高出两成电耗,多半是机台状态或工艺设置出了偏差。这三个数都能从设备联网里自动算出来,不需要人填。
二、注塑机联网怎么接
注塑机的控制器品牌分散(海天、震雄、伊之密、发那科、住友等),新旧机型差别很大,联网要按机型分层处理:
| 机型层次 |
接入方式 |
能拿到什么 |
| 新机型带网口 |
OPC UA / 厂商协议直连,或 Euromap 77 接口 |
状态、模次、周期、工艺参数、报警代码 |
| 带 PLC 但无网口 |
串口协议(Modbus)或 PLC 加装以太网模块 |
状态、模次信号、主要报警 |
| 老旧机型 |
取开合模信号(I/O)、电流互感器、红外测温 |
模次(信号计数)、运行/停机、电流与温度 |
| 辅助设备 |
机械手/模温机/料干燥走串口或 I/O,空压站走 Modbus |
辅机状态、空压与冷却水能耗 |
我们在老旧设备改造上有一套成熟的电气层做法,老旧机床与老设备的取数改造一文里的方法对注塑机同样适用。设备联网这一层做完,SCADA 里每台机就有了一个”实时心跳”:运行、换模、待料、故障、报警代码,浏览器一屏看全车间。
三、模次与产量核算
有了联网层,产量统计从”抄表”变成”计数”:
- 模次自动累计:从设备信号直接计模次,按机台、按班次、按模具分别累计——这是后面所有分析的底数;
- 良品与废品:小件产品用称重或视觉判定(机械手取出后过秤,超差判废),大件靠质检工位扫码录入;废品按模具、按批次归集,才能区分”模具问题”和”工艺问题”;
- 与订单关联:机台当前做什么订单,从 MES/ERP 下发到 SCADA 的机台画面,产量按订单归集。SCADA 与 MES 的分工边界,我们在SCADA 与 MES、ERP 协同一文里写过:SCADA 出设备事实,MES 挂订单与批次,两边不要抢对方的活。
四、能耗:单机单耗才是真抓手
注塑车间电费的大头通常在三处:料筒加热、空压站、冷却系统。只有把电耗分到机台,成本和改善才有落点:
- 机台电表:重点机台加装导轨电表(几十元一台的量级),SCADA 分钟级采集;
- 单机单耗:kWh/kg——机台电耗除以当班产量克重,同型号机台横向对比;
- 空压与冷却:空压站单独分表计量,结合机台用气数据算辅耗;冷却水泵变频调节的节能空间,往往一台泵就能省出可观电费;
- 呆机浪费:换模或待料期间料筒加热是否保温待机,这个细节的能耗差异能到两位数百分比,只有分表计量才看得见。
五、模具寿命与质量追溯
模具是注塑厂仅次于机台的资产,把模次数据和模具编号绑定:
- 模次寿命预警:每套模具的累计模次自动累计,接近保养周期提醒下机保养;
- 参数曲线绑定批次:注塑周期的关键参数(周期时间、射胶压力峰值、保压)按模次归档,出现批次性质量问题时,可以回查当时的参数曲线——我们在电池行业做电芯追溯用的是同一套”参数随批号归档”的方法(化成容量工序与电芯追溯);
- 换模数据:换模次数与时长自动统计,换模时间长的机台自然会暴露在稼动率报表里,为 SMED 改善提供数据。
六、WEB SCADA 在注塑车间承担什么
1. 多协议接入
不同品牌注塑机、机械手、模温机、空压站统一收进一个数据底座,浏览器直接看,无需装客户端;新机直连、老机加装的混合方案都能接。
2. 机台状态机与稼动率
把原始信号归整成运行、换模、待料、故障几种状态;停机原因自动归集,稼动率按班次出报表——这是给生产例会用的数字,不是给墙上看的数字。
3. 报警与安灯闭环
设备报警推送到机修手机,响应超时自动升级通知班组长;报警类型分布数据,反过来告诉机修团队该给哪类故障备件。
4. 与 MES / Uni ERP 衔接
SCADA 出设备事实(模次、状态、能耗、报警),MES 挂订单与批次,ERP 管成本核算。三层各管一段,接口清晰。
七、四步落地路径
- 先联 10-20 台主力机台:新旧机型都要有代表性,验证取数方式,两周内让机台画面跑起来;
- 模次与稼动率先上线:产量计数和状态统计先出数,和人工报表并行跑一个月做对账;
- 加装电表,出单机单耗:重点机台分表计量,横向对比找能耗异常机台;
- 接 MES/ERP 与模具台账:订单关联、模次寿命预警上线,产量成本自动归集。
八、三个常见的坑
- 追着参数采集做:新机理论上能采几百个工艺参数,但管理用得上的就十几个——先满足模次、状态、能耗三个基本盘,参数级采集留给工艺改善的专项需求;
- 老机直接淘汰论:老注塑机占比高的车间,担心”设备太老联不上”而迟迟不动。实际开合模信号加电流互感器的方案,几千元就能让一台老机进系统;
- 报表代替改善:数据上线不等于改善发生。稼动率报表出来后,必须有”停机原因归集→专人认领→改善验证”的机制,否则三个月后报表就没人看了。
注塑车间数字化的起点不在软件,在设备联网。先把机台的模次、状态、电耗三件事自动化,车间立刻多出三样东西:信得过的稼动率、算得出的单机成本、追得到的生产记录。想看注塑机联网后的实际画面与报表形态,欢迎访问 WEB SCADA 产品平台,或直接预约在线演示。


 18661917308

 在线留言