发布日期:2026-11-05
浏览次数:0
【关闭】
在新能源电池车间里,设备自动化程度往往不低:涂布机、辊压机、卷绕机、化成柜、分容柜,单机都有控制系统,单机都能跑。但真要把一条线的数据拉通、把一颗电芯从涂布到出货的全过程讲清楚,多数工厂会卡在同一个地方——机器各自在跑,数据各自在存,人靠表格在补。
这篇文章不谈概念,按电池制造的工序顺序,把 WEB SCADA 在每个工序段该采什么、怎么采、采了之后能解决什么问题讲清楚,文末给出一套可落地的架构和路径。
一、电池车间的四个真实痛点
先说清楚问题,方案才有意义。电池制造的数据难点,和一般离散制造不太一样:
| 痛点 |
车间里的实际表现 |
造成的后果 |
| 数据量级不匹配 |
一台化成柜同时对几百上千颗电芯做充放电,每颗每秒一个电压电流点,单柜一天的数据量可以到百万级 |
常规报表工具存不下、查不动;曲线只能看近期,历史数据被覆盖 |
| 工序之间断链 |
涂布的面密度在涂布机里、卷绕的对齐度在卷绕机里、化成的容量在化成柜软件里,三套系统互不相通 |
出了客诉只能一段一段倒查,找不到“这批电芯当初是怎么做出来的” |
| 批次与单件两套账 |
MES 按批次管,设备按机台管,电芯条码在部分工序才扫,中间有断点 |
追溯粒度只能到“批次”,做不到“单芯”,配组和失效分析缺依据 |
| 环境参数没人盯 |
干燥房露点、注液间湿度、车间温差,多数靠巡检记录本 |
水分超标导致的异常,往往在分容或客户端才暴露,损失已经形成 |
关键洞察:电池制造的数据难点不在“采不到”,而在“采了存不住、存了串不起来、串起来用不上”。所以选平台时,时序数据的写入与压缩能力、跨工序的关联能力,比组态画面好不好看重要得多。
二、先看工序地图:数据价值分布在哪一段
电池制造通常分前段(极片制造)、中段(电芯装配)、后段(化成与分容),再加上模组与 PACK。不同段的数据特征差别很大,采集策略也不该一样:
| 工序段 |
主要设备 |
关键数据 |
数据特征 |
| 前段 |
涂布机、辊压机、分切机 |
面密度、涂布厚度、烘箱各区温度、张力、车速、纠偏偏差 |
中频(秒级到分钟级),与卷长强相关 |
| 中段 |
卷绕/叠片机、入壳机、焊接机、注液机 |
对齐度、张力、焊接功率与熔深、注液量、真空度、露点 |
事件型(每颗/每工位一条),需与电芯码绑定 |
| 后段(重点) |
化成柜、分容柜、分选机 |
充放电电压电流、温度、内阻、容量、自放电 K 值、分档结果 |
高频 + 长时(单芯数小时到数天),数据量占比高 |
| 模组/PACK |
焊接、拧紧、气密检测、EOL 测试 |
拧紧扭矩角度、焊接参数、气密值、EOL 电压内阻 |
事件型,需关联到模组码/PACK 码 |
如果只能先做一段,建议从后段化成、分容开始。原因很实际:这一段数据量占比高、对判级影响直接、也是目前仍主要依赖人工导出 Excel 的地方,投入产出比相对容易算清楚。
三、化成与容量工序:为什么它特别需要 SCADA
化成在做什么
化成是电芯注液后的首次充放电,目的是在电极表面形成稳定的 SEI 膜。这个过程慢,通常要几天、分多个工步,每颗电芯都在被持续充放电。化成柜里同时挂着成百上千颗电芯,每一颗的电压、电流、温度都在变化。
传统做法是:化成柜自带一套软件,数据存在柜子本机或厂商服务器;要分析就去导出 Excel,一次导出几十分钟,只能抽几个样本看。问题在于——异常往往藏在全量曲线里,抽样的方式很容易漏掉。
分容与配组的关键在“一致性”
分容测的是实际容量,分选按容量、内阻、电压分档,再按档位配组。配组做得好不好,直接决定 PACK 的循环寿命。而配组要靠的,是每颗电芯完整的容量曲线与内阻数据——这恰恰是散落在各台分容柜里、汇总难度较大的部分。
| 监控对象 |
建议采集点位 |
用来看什么 |
| 化成柜本体 |
柜内温度、风压、通道状态、工步号、报警字 |
柜体是否异常、工步是否卡住、通道是否掉线 |
| 单通道电芯 |
电压、电流、容量累计、温度、内阻 |
曲线是否平滑、是否出现电压平台异常或温升偏高 |
| 分容结果 |
放电容量、能量、内阻、自放电 K 值、分档号 |
容量分布是否偏移、K 值是否异常、分档比例是否失衡 |
| 环境 |
化成间温湿度、干燥房露点 |
环境漂移对化成一致性的影响 |
关键洞察:化成数据的价值不在“实时看”,而在“事后全量查”。能按电芯码秒级调出任意一颗电芯的完整充放电曲线,才是这套系统真正的门槛。
四、涂布工序:质量的源头,也是数据的源头
涂布决定了极片的面密度一致性,而面密度直接影响容量与安全。涂布机本身有控制系统,但数据通常只在本地屏幕上滚动,班后不保留。
涂布段该盯住四个参数
- 面密度与涂布厚度:在线测厚仪(β 射线或 X 射线)的输出接进来,按卷长绘制趋势,超出公差自动标记区段;
- 烘箱温度分区:每区温度单独采集,温区波动会直接影响粘结剂分布与极片附着力;
- 张力与车速:张力和速度是联动量,两者波动叠加会造成厚度周期性偏差,趋势图放在同一时间轴上才看得出因果;
- 纠偏偏差:跑偏超限的区段在后续分切、卷绕会形成对齐度问题,属于典型的“前段埋雷、后段爆炸”。
怎么接进来
涂布机多为 PLC 控制,常见做法是通过以太网读取 PLC 数据(西门子 S7、三菱 MC、欧姆龙 FINS 等协议),或由设备厂商开放 OPC UA 接口。老一些的机器没有网口,则需要加装采集网关从电气回路或通信口取数——具体方法可以参考我们之前写的老旧设备数据采集改造与工厂设备联网的 4 种方式。
需要注意的是:涂布数据要和卷号绑定才有意义。同一条母卷分切出的极片,会分散到很多颗电芯上,卷号是把前段与后段串起来的那根线。
五、电芯全生命周期追溯:一芯一码怎么落地
“追溯”这个词被用得很泛。对电池行业来说,真正有价值的是四级追溯:
| 层级 |
标识 |
要能回答的问题 |
| 电芯级 |
电芯二维码(一芯一码) |
这颗电芯用了哪卷极片、在哪台柜子化成、容量与内阻多少 |
| 模组级 |
模组码 |
这个模组由哪些电芯配组而来、配组时的一致性如何 |
| PACK 级 |
PACK 码 |
这个 PACK 的焊接、气密、EOL 数据是否齐全 |
| 批次级 |
批次号 / 工单号 |
同一批材料、同一时段的异常能否整体圈定 |
要让追溯真正跑通,三件事缺一不可:
- 过站必须扫码:每道关键工序都要扫电芯码,扫码动作要嵌进设备节拍里,不能靠人补录——补录的数据在客诉时经不起推敲;
- 参数要“快照”:不是只记“合格”,而是把这颗电芯经过的关键参数值一起存下来,形成参数快照;
- 数据要能按码反查:输入一个电芯码,能一次调出全部工序记录与曲线,而不是分别登录五个系统去查。
这套思路在离散制造同样适用,通用的做法可以看生产追溯怎么做:从批次到单件的可追溯体系。
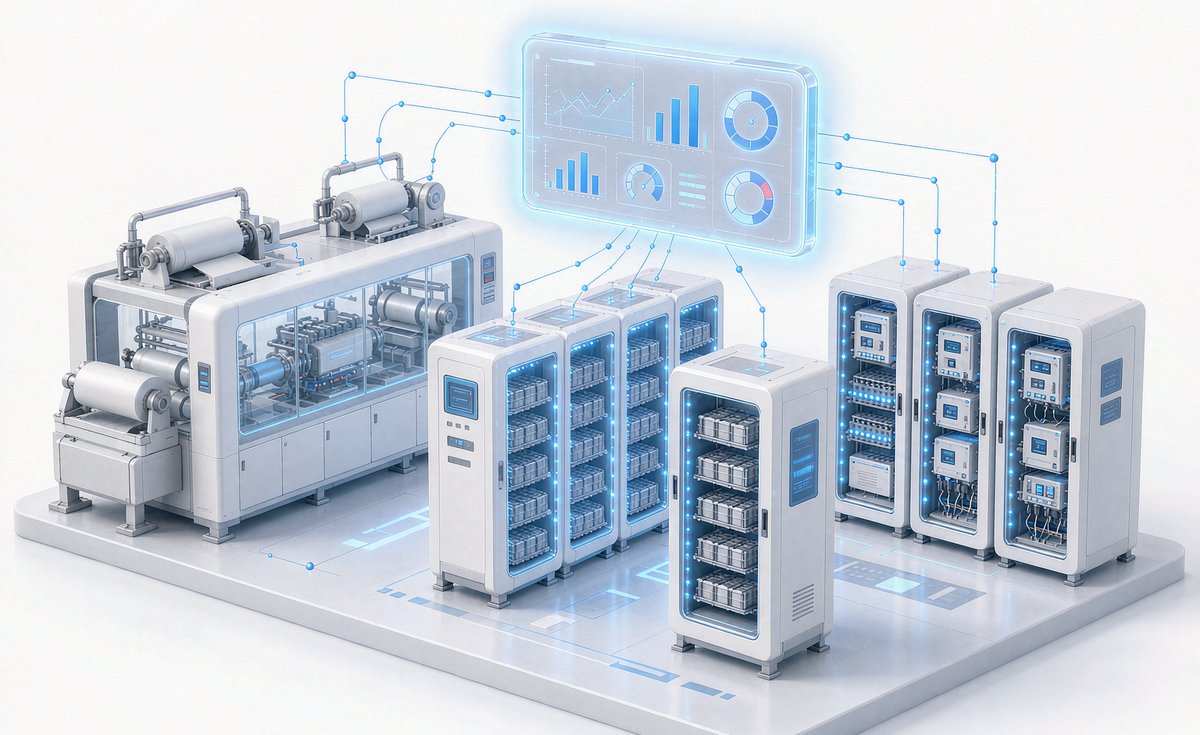
六、四层架构:从设备到看板
| 层级 |
作用 |
典型实现 |
| 设备层 |
把设备内部的数据取出来 |
PLC 协议直连、OPC UA、Modbus、厂商开放接口 |
| 采集层 |
统一协议、统一时标、断点续传 |
边缘网关(可参考边缘计算在工厂里能解决什么问题) |
| 平台层 |
时序存储、计算、报警、权限 |
WEB SCADA:浏览器访问,无需装客户端,多厂区可统一接入 |
| 应用层 |
看板、追溯查询、报表、预警推送 |
车间大屏、手机端、与 MES/ERP 数据对接 |
关于 WEB SCADA 本身的能力边界,可以先看WEB SCADA 是什么;如果关注实时监控结合算法的方式,当 SCADA 学会“思考”讲了几个实际用法。
七、和 MES、ERP 怎么分工
这是电池项目里经常被反复讨论的问题。一句话概括:
- WEB SCADA 管“设备与过程”:设备状态、工艺参数、曲线、报警,毫秒到秒级;
- MES 管“生产与流转”:工单、过站、物料、批次、人员,分钟到小时级;
- ERP 管“订单与账”:客户订单、采购、库存、成本。
边界清楚之后,接口才好定:SCADA 向 MES 提供“这颗电芯在这一站的实际工艺参数”,MES 向 SCADA 提供“当前应该生产什么、这颗电芯属于哪个工单”。详细的协同方式可以看Web SCADA 与 MES、ERP 如何协同。
八、落地路径:五步走
- 定范围:先选一条线或一个工序段(建议化成+分容),明确要回答的 3 个问题,不要一上来做全厂;
- 盘设备:逐台确认品牌、控制方式、有无开放接口、数据能否按电芯码输出,这一步决定后面 70% 的工作量;
- 搭底座:部署采集网关与 WEB SCADA 平台,先做到“数据能进来、曲线能看、历史能查”;
- 接追溯:把电芯码与工序数据绑定,实现按码反查;再打通 MES 的工单与批次;
- 上应用:容量分布看板、K 值异常预警、设备 OEE、能耗分项,按使用频率排优先级。
这套路径在多个项目里验证过。以宁德时代生产工艺监控体系为例,核心并不是把画面做得多漂亮,而是把分散在各工序的设备数据统一采集、统一时标、统一查询口径——这也是我们做 WEB SCADA 一直坚持的思路。
九、三个常见的坑
坑一:只看实时,不存历史
化成、分容的价值恰恰在历史曲线。如果平台只保留近几天数据,或压缩得过狠导致曲线失真,那么这套系统的价值会大打折扣。选型时可以直接问一句:一年前的单芯曲线,多久能调出来?
坑二:追溯只做到批次
批次追溯能应付审核,但应付不了失效分析。当客户端出现个别电芯异常时,能不能定位到当时的化成柜通道、涂布卷号、注液批次,决定了排查是几天还是几周。
坑三:忽略设备厂商的数据接口
化成柜、分容柜往往是专用设备,数据接口各厂不一:有的开放数据库,有的只给导出文件,有的需要额外付费开通。项目启动前一定要把接口清单拿到手,否则容易在实施阶段被卡住。
结语
新能源电池行业的数据基础其实不差——设备先进、自动化程度高。真正缺的是一层把数据接住、存住、串起来的东西。WEB SCADA 在这个行业里的角色,就是这层“数据底座”:向上支撑 MES 与追溯,向下兼容各种设备与协议,让每一颗电芯都有据可查。
如果你正在规划电池产线的数据采集或追溯体系,可以先从一条线、一个工序段做起。我们也整理了一份电池行业常见设备与协议对照表,欢迎交流。
相关服务:WEB SCADA 数据采集与监控平台 · 行业解决方案 · 产品与应用


 18661917308

 在线留言