WEB SCADA 在食品饮料行业怎么用?从批次追溯到全链路质量合规
发布日期:2026-11-12
浏览次数:0
【关闭】
食品饮料厂有一件怕的事叫”召回”。产品出了问题要往回追:这批货发给了哪些经销商、用了哪批原料、是哪个班次哪条线生产的、杀菌温度记录全不全——监管要答、客户要答、保险公司也要答。答案翻不出来的,整批赔;翻得出来的,精准锁定范围,损失收敛到一小块。
这就是食品饮料行业数字化的主线:把”批次”贯穿从原料入库到成品出库的每一道工序。这篇文章讲清楚 WEB SCADA 在食品饮料行业承担什么、各工序设备怎么联网、批次追溯和关键控制点记录怎么自动化。
一、食品饮料车间的管理,卡在哪
| 痛点 |
实际运行中的表现 |
造成的后果 |
| 追溯靠手抄 |
原料批号、投料记录、生产参数分头手填 |
真出事时链条串不起来,召回范围只能”往大了算” |
| 记录靠补填 |
杀菌温度、清洗记录班后补抄,笔迹时间对不上 |
审核被开不符合项,记录的法律效力也打折 |
| 得率是糊涂账 |
投料多少、产出多少靠估算,损耗去向不明 |
原料利用率降了查不出在哪道工序 |
| 能耗一锅算 |
车间一块总表,杀菌、冷库、空压、灌装混计 |
单位产品能耗算不出,报价与改善没有落点 |
关键洞察:食品饮料数字化的杠杆只有一个字:批次。食品安全法规要求企业建立追溯体系,而追溯能不能管用,取决于批次数据是否贯穿了原料、生产、包装三段。把批次绑到设备数据上,追溯就从”翻三天台账”变成”点一下报表”,召回范围从”整批”收敛到”问题段”——这一项就能在关键时刻救一个品牌。
二、从原料到码垛,各工序怎么联网
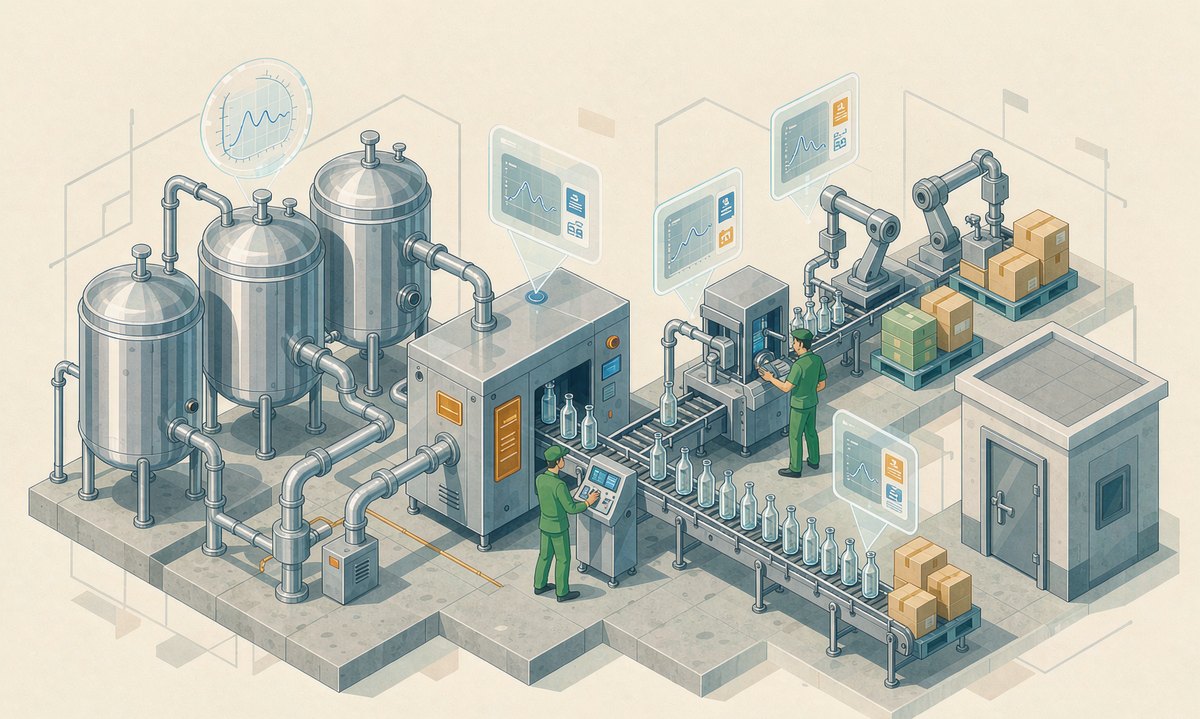
食品饮料产线是典型的流程+离散混合:前处理和杀菌是连续过程,灌装包装偏离散,联网按工序分层处理:
| 工序 |
接入方式 |
能拿到什么 |
| 前处理/调配 |
罐区仪表 4-20mA、调配釜 PLC(Modbus/OPC UA) |
罐液位温度、投料计量、配比记录 |
| 杀菌(UHT/巴氏) |
杀菌机 PLC 或温控表直采 |
杀菌段温度曲线、保持时间、超温报警 |
| 灌装/封盖 |
灌装机 OPC UA/厂商协议,老机型取 I/O 信号 |
灌装数、速度、低液位与卡瓶报警 |
| 喷码/贴标 |
喷码机串口或 I/O 同步信号 |
喷码批号与生产批次自动关联 |
| 包装/码垛 |
装箱机、码垛机器人 PLC 以太网 |
箱数、垛数、箱码-垛码关联 |
| 公用系统 |
冷库温控、空压、CIP 系统 Modbus |
库温曲线、CIP 清洗记录、辅机能耗 |
三、批次追溯:正向一分钟,反向一分钟
追溯的落地方法是把批号做成一条链,每道工序只做一件事——把上一环的批号绑到自己的数据上:
- 原料入库批号:原料批次扫码入库,仓储数据进平台;
- 投料关联:调配/前处理投料时扫原料码,”成品批次 ← 用了哪些原料批”自动建立;
- 生产参数随批归档:杀菌温度曲线、配比、灌装参数按批次归档——出了质量问题能回查当时的工艺数据,判断是原料、参数还是设备的原因。这套”参数随批号归档”的方法,与我们在电池行业做电芯追溯、在汽车零部件行业做质量追溯用的是同一套逻辑;
- 喷码绑定:喷码机打的批号与生产批次自动对应,不需要人工登记;
- 出库关联:成品箱码、垛码、发往客户三段关联。真召回时,输入问题原料批号,反向查出产了哪些批次;输入问题成品批号,正向查出发给哪些客户——两个方向各一次查询。
关键洞察:追溯体系的价值分两档:只做到”批号对得上”是及格档——知道是哪批;做到”当时的温度曲线、投料记录一起调出来”才是真正有用的档——能回答”问题出在哪、影响范围多大、整改怎么改”。差的就是生产参数那一段,而这恰恰只有设备联网才补得上,手抄永远抄不出曲线。
四、关键控制点:杀菌温度与 CIP 清洗
食品厂 HACCP 体系里的关键控制点(CCP),恰恰是全厂记录负担集中的地方——这部分自动化后,审核和合规的负担会明显下降:
- 杀菌温度自动记录:杀菌段温度、保持时间分钟级入网,连续成曲线;低于工艺温度自动报警并标记受影响时间段,对应产品批次自动挂”待评估”标记;
- CIP 清洗自动出记录:清洗时长、温度、电导率验证数据自动归档,清洗合格判定系统出——过去操作工手填的清洗单,变成系统导出的带时间戳记录,审核现场直接调;
- 冷库温度连续监测:多冷库温度曲线入网,断电、化霜异常、门开时间过长自动报警,温度记录仪的数据也统一收进来;
- 金属探测/异物检测联动:检测设备的剔除计数与停机报警入网,剔除率异常抬升自动预警。
五、能耗与得率:单耗和原料利用率
食品饮料的成本压力在原料和能源两头上。联网之后这两笔账都能算清:
- 单位产品能耗:杀菌、冷库、空压、灌装分表计量,除以当班产量得 kWh/吨或 kWh/万瓶——同产线横向对比,异常班次自己浮出来,这与纺织行业的能耗管理用的横向对比方法是同一个;
- 冷库专项:冷库是全年不停的大电老虎,库温、化霜周期、门开次数与电耗联动分析,节能空间常常出人意料;
- 原料利用率:投料计量与产出计数自动对比,得率下降时按工序逐级定位——是前处理损耗、灌装跑冒还是包装报废;
- 呆机浪费:待料时杀菌段保温、空压机加卸载比例,只有分表计量才看得见。
六、WEB SCADA 在食品饮料承担什么
1. 多协议接入
杀菌机、灌装机、喷码机、冷库、CIP、空压,协议各异,统一收进一个数据底座,浏览器直接看,无需装客户端。
2. 批次数据归档
生产参数按批次自动归档,追溯报表一键导出,召回演练从”翻台账”变成”出报表”——这是审核现场拿得出手的硬东西。
3. 报警与合规提醒
超温、断冷、CIP 未按周期执行,报警分级推送;合规相关报警留痕,审核时可导出完整响应记录。
4. 与 MES / ERP 衔接
SCADA 出设备事实(参数、计数、报警、能耗),MES 挂批次与工单,ERP 管原料与销售。三层对齐批次号,追溯链条才完整——谁也不要抢对方的活。
七、四步落地路径
- 先上关键控制点:杀菌温度、CIP、冷库三处先联网——合规价值直接、审核看得见,管理层感知强;
- 批次链路走通一条线:选一条主力产线,把原料码到成品箱码的链路走通,跑一个月真实数据;
- 能耗分表与单耗上线:分表计量出单位产品能耗,与人工账并行对账;
- 复制到全厂:产线模板批量复制,追溯范围扩到全部品类,报表对接 MES/ERP。
八、三个常见的坑
- 追溯只做”贴码系统”:码是贴了,生产参数还在纸上——出问题时链条在车间里断掉,贴码系统的投入打了折;
- 记录靠事后补:补填的记录不仅审核有风险,时间戳一乱,追溯的法律效力也受影响——能自动记的坚决不手填;
- 冷库当”后台”不管:预算都给灌装线,冷库温度靠巡检抄表——冷库恰恰是断冷即报废、能耗常年排在前列的环节,理应优先联网。
食品饮料的数字化,不必等一套大系统落地才动手。从杀菌温度、CIP 清洗、冷库监测这三件合规刚需做起,再把批次链路串起来,追溯和能耗的账自然就清楚了。想看食品饮料产线在 WEB SCADA 里的实际画面与追溯报表形态,欢迎访问 WEB SCADA 产品平台,或直接预约在线演示。


 18661917308

 在线留言