WEB SCADA 在轨道交通装备行业怎么用?从关键工序数据到整车质量追溯
发布日期:2026-11-21
浏览次数:0
【关闭】
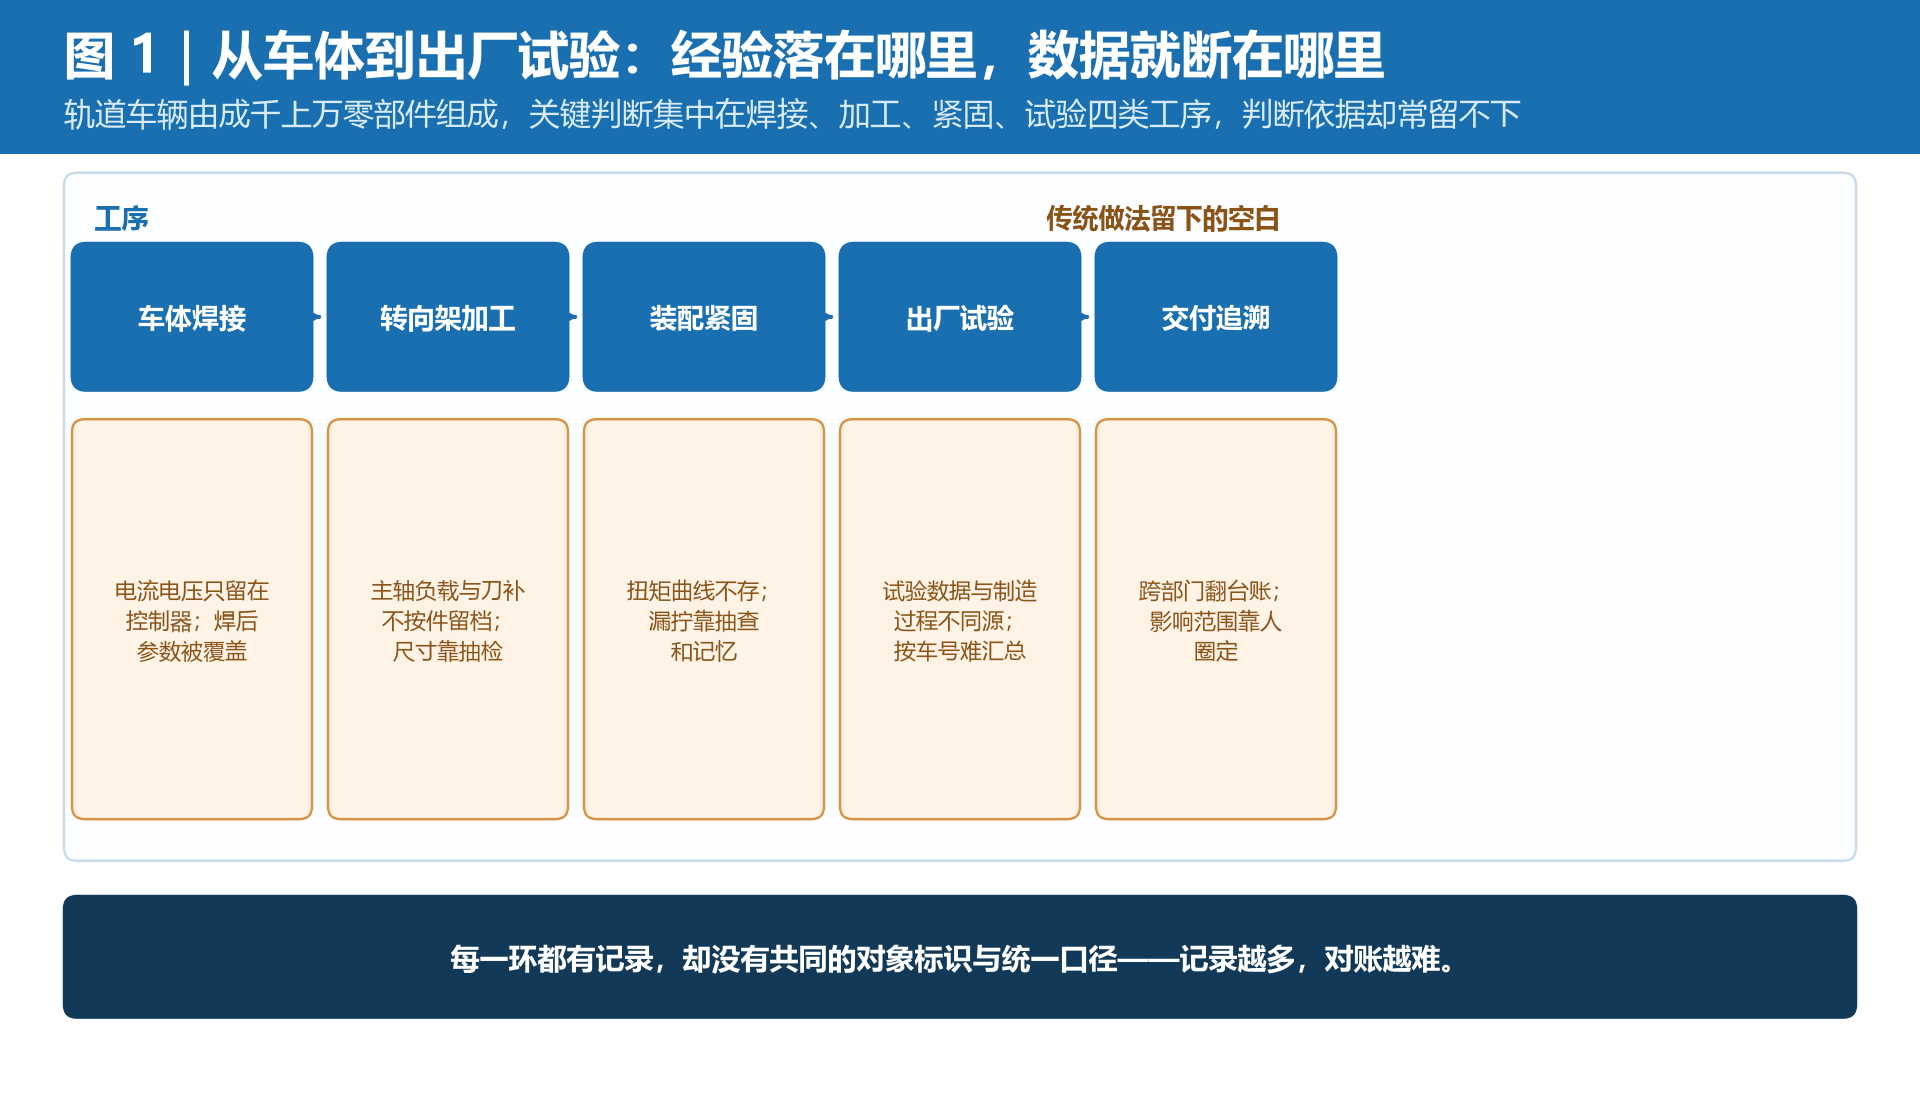
轨道车辆厂的管理者常遇到一个场景:一批转向架装车后,某个工位在出厂试验时被判为不合格,追查原因时,工艺部门说焊接参数按规程执行,设备部门说机器人没有报警,质量部门拿出的检验记录是纸质签收。每一环都有记录,拼起来却对不上——因为记录散在不同系统、不同班组、不同时间点上,谁都无法还原当时到底发生了什么。
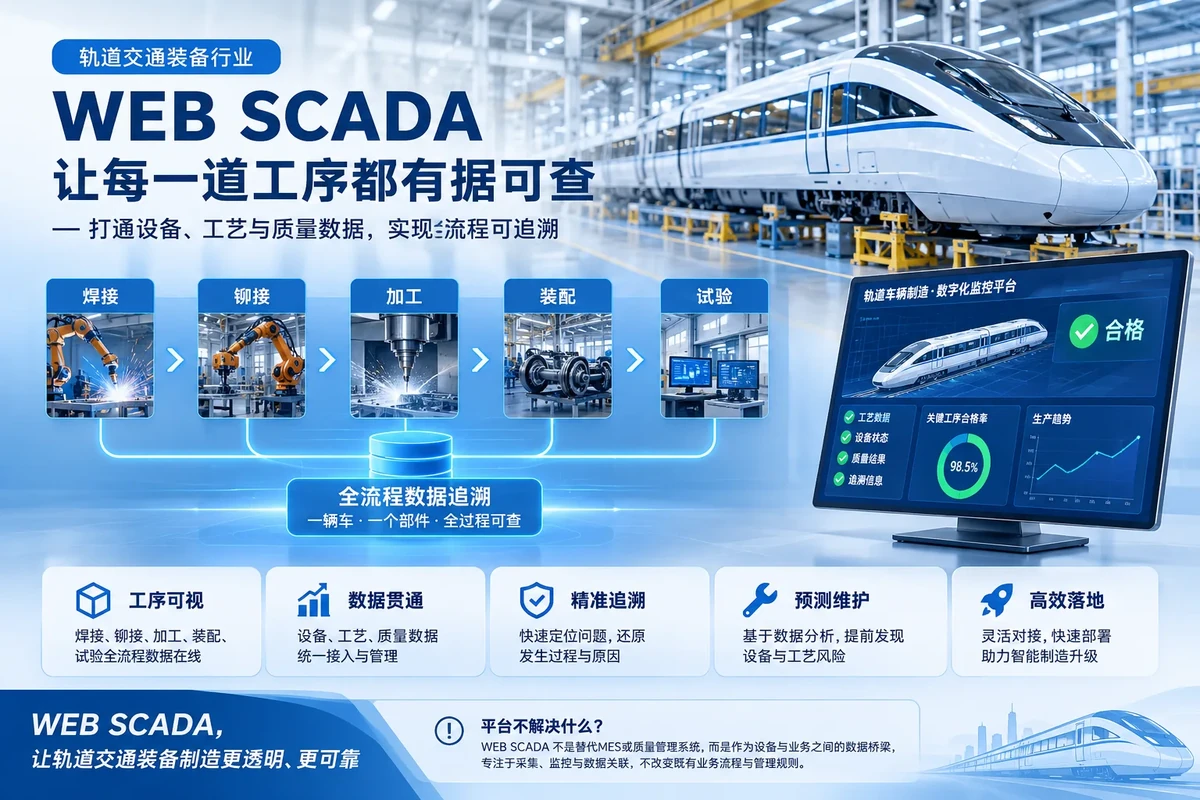
这类问题的根子不在某个部门,而在关键工序的数据没有形成一条能追溯的链。WEB SCADA 在轨道交通装备行业的作用,就是把焊接、铆接、加工、装配、试验这些工序的设备数据和质量结果,采到同一个平台上、挂到同一辆车/同一个部件上,让”发生了什么”随时能查、”为什么会这样”有据可依。本文从工序、数据、追溯、维护、落地五个方面讲清这件事,并写清平台不解决什么。
一、轨交装备的管理,卡在哪
轨道车辆是多品种、小批量、长周期的典型:车体、转向架、牵引系统、制动系统分线制造,一辆车由成千上万个零部件组成,关键工序以焊接和精密加工为主,质量责任要追溯到班组、设备、批次甚至操作员。管理难点集中在三处。
- 关键参数留不下:焊接电流、电压、送丝速度、焊枪姿态,加工中心的主轴负载与刀具补偿,多数只在设备控制器里短暂存在,合格判定之后就被覆盖。
- 质量与工况对不上:检验记录写”合格/不合格”,设备侧写”运行/报警”,两边没有共同的对象标识(车号、部件序列号),出了问题无法对齐。
- 追溯靠人翻记录:一台设备的异常批次影响范围有多大,往往要质量、生产、设备三个部门各自翻台账,耗时且容易漏。
关键洞察:轨交装备的追溯不是”多记几张表”,而是给每个关键部件建一条从工序参数到检验结果的共同时间线。没有这条线,记录越多,对账越难。
二、关键工序要采哪些数据
不是所有数据都值得采。轨交装备的性价比在于聚焦”影响安全和质量的关键少数”:焊接、加工、装配紧固、出厂试验四类工序,加上设备状态与环境条件。
| 工序/对象 |
关键数据 |
采到什么程度 |
| 焊接(车体/转向架) |
电流、电压、送丝速度、焊接时长、起停次数 |
按焊缝/按件留档,与焊工、设备、批次绑定 |
| 精密加工(构架/轮对) |
主轴负载、进给、刀具补偿、尺寸检测结果 |
按件记录,异常件自动标记待复核 |
| 装配紧固(螺栓) |
扭矩、角度、拧紧曲线、工具编号 |
按扭矩点留痕,超标即锁止流转 |
| 出厂试验 |
试验项目、判定值、曲线、试验台状态 |
按车号归档,与制造过程数据同源可查 |
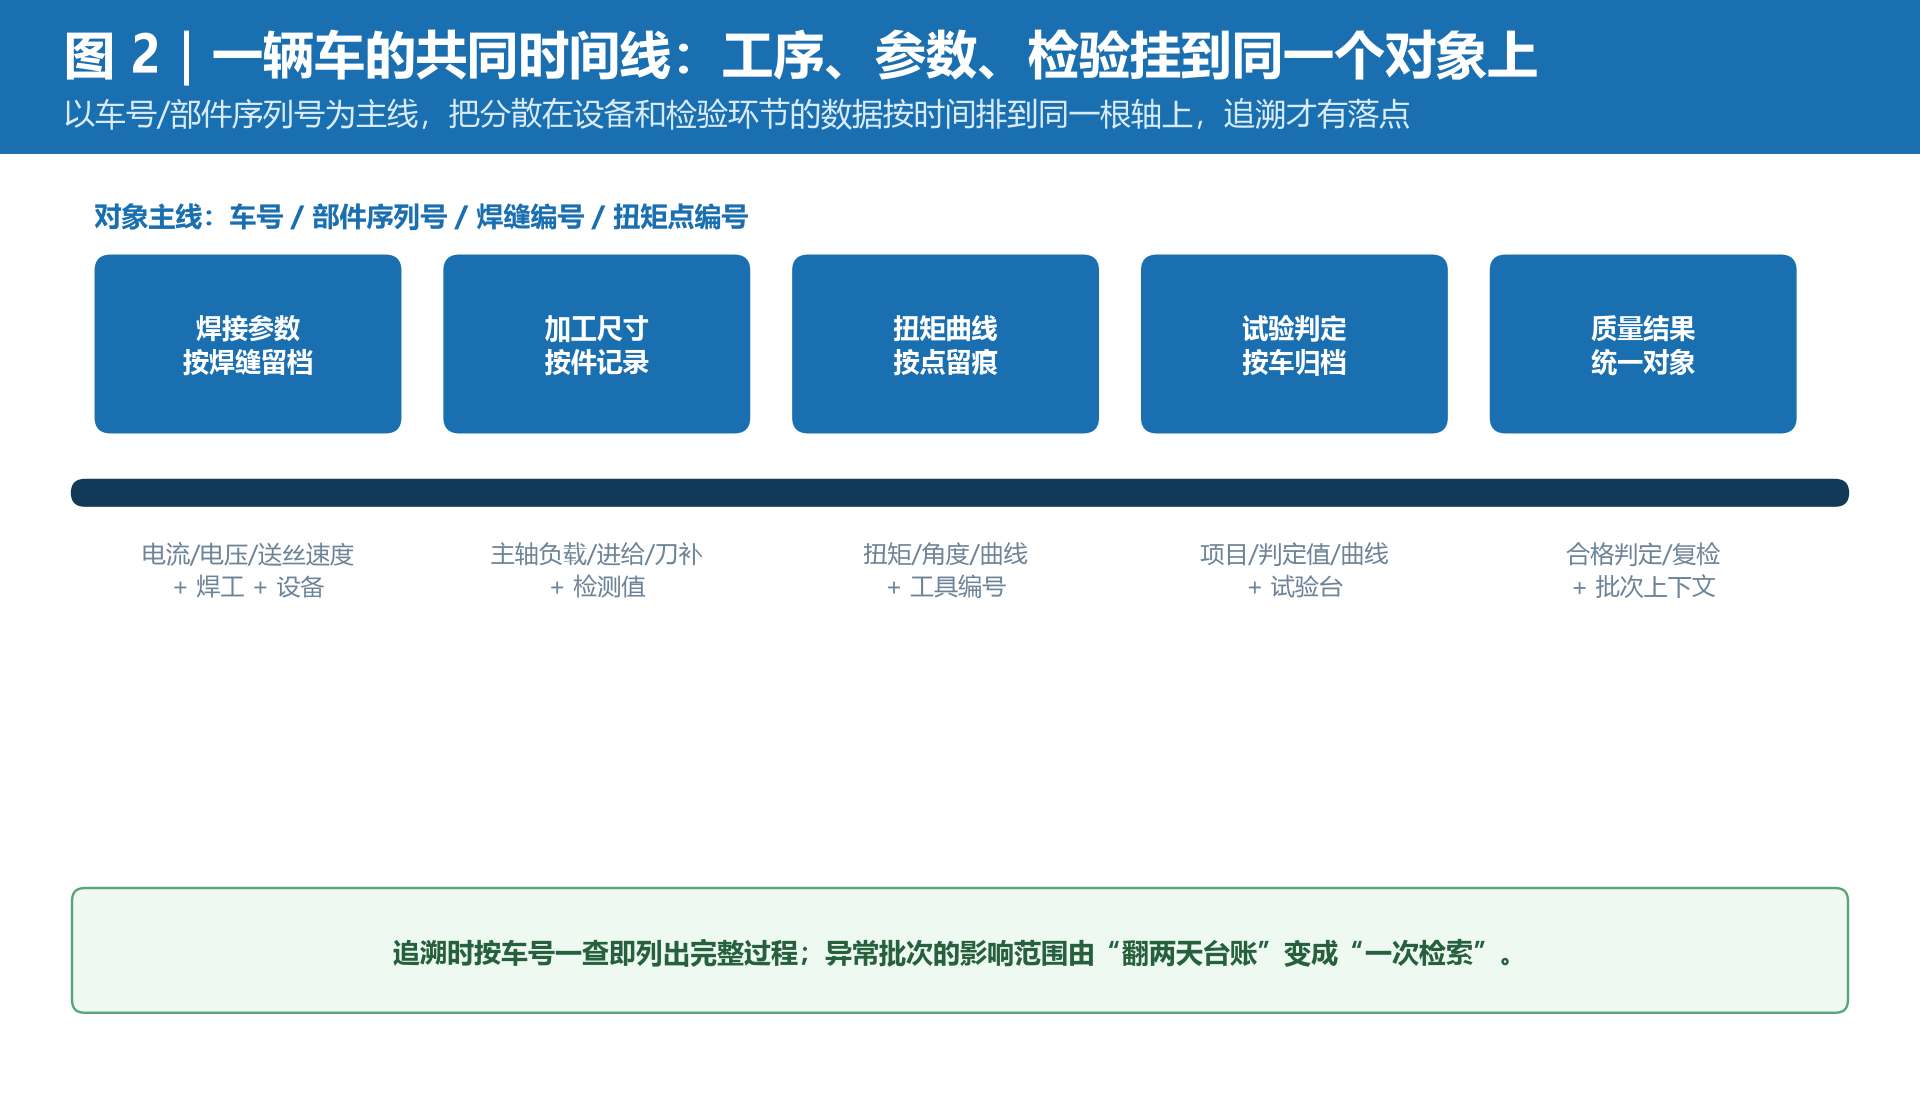
采集方式上,多数存量设备通过 PLC / OPC UA / Modbus 取数,新增设备优先要求控制器开放数据接口,老旧设备可加电流互感器、振动传感器等外围手段补测。关键是先把”对象标识”定清楚:车号、部件序列号、焊缝编号、扭矩点编号要能贯通,否则采上来的数据仍然是一堆孤岛。
三、把追溯做成一条线
有了数据还不够,要把它们挂到同一个对象上。做法是以车号或关键部件序列号为主线,把工序参数、设备状态、检验结果按时间顺序排到一条时间线上。这样当某个部件被判定异常时,可以沿着这条线往回查:哪台设备、哪个班次、当时的参数是多少、同一参数下还做过哪些件。
| 追溯问题 |
传统做法 |
数据化之后 |
| 焊缝质量波动 |
翻焊工日报与设备台账,逐条比对 |
按焊缝调出参数曲线,关联焊工与设备 |
| 扭矩点漏拧 |
质检抽查,靠记忆定位批次 |
按扭矩点检索曲线,一次圈定影响范围 |
| 供应商批次问题 |
翻入库单与领料记录,人工串联 |
按来料批次反查用在哪几辆车、哪几道工序 |
这条线的价值在追溯时体现得很直观:过去质量部门要花两天才能圈定一个异常批次的影响范围,数据化之后,按车号或批次一查就能列出清单。差别不在于记录多少,而在于记录之间有没有共同的主线。
四、设备侧:从定期保养到按状态维护
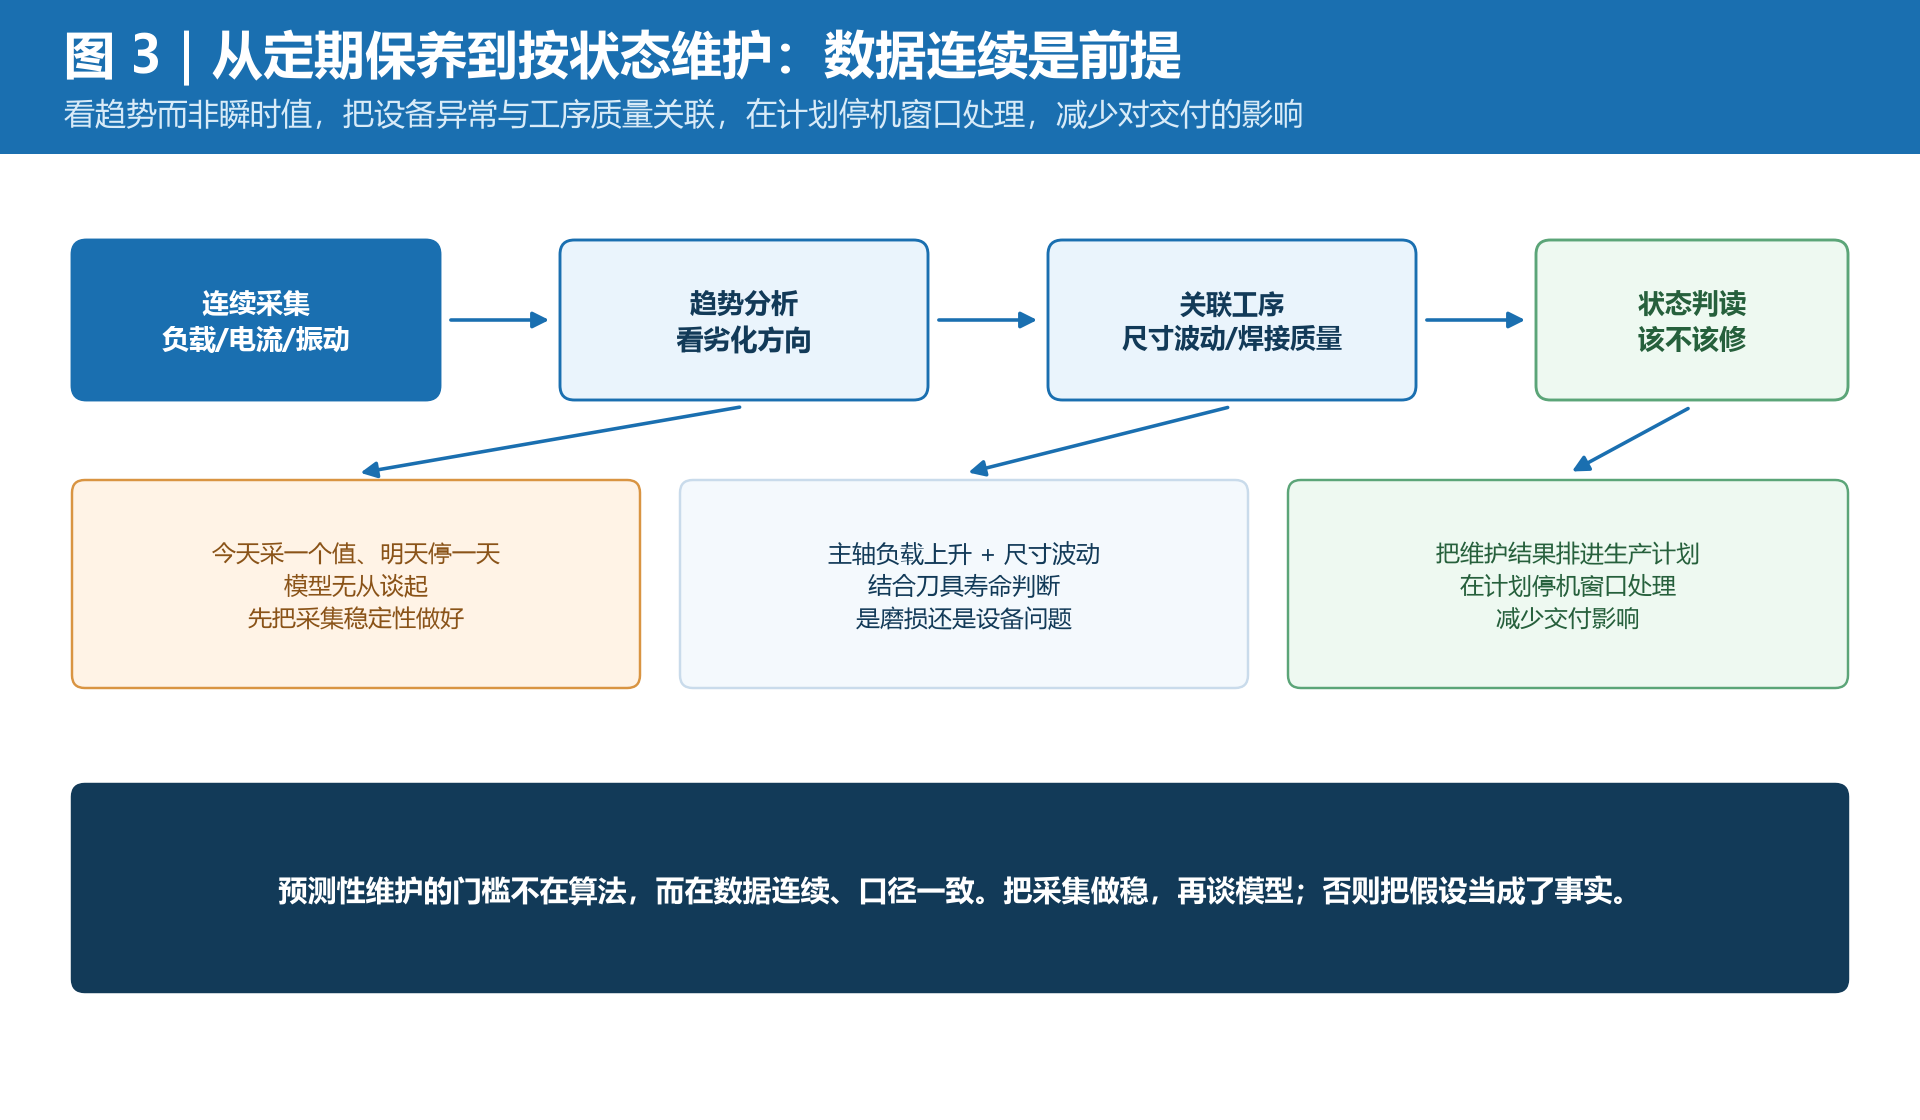
轨交装备产线上的焊接机器人、加工中心、涂装线与试验台,停机代价高。传统的定期保养要么提前换件造成浪费,要么等到故障停机。WEB SCADA 把设备运行数据连续采下来,让维护从”按日历”转向”按状态”。
- 看趋势而不是看瞬时值:主轴负载、电流、振动的长期趋势比单点报警更能反映劣化。
- 把异常和工序关联:某台设备加工的尺寸波动,结合刀具寿命与主轴负载,能判断是刀具磨损还是设备问题。
- 提前安排窗口:把预测性维护结果排进生产计划,在计划停机窗口处理,减少对交付的影响。
关键洞察:预测性维护的前提是数据连续、口径一致。今天采一个值、明天停一天,模型无从谈起。先把采集稳定性做好,再谈算法。
五、WEB SCADA 在轨交装备行业承担什么
把上面的能力归拢,WEB SCADA 在这个行业承担的是”数据底座 + 过程透明”两件事,而不是替代 MES 或质量系统。
- 采得上来:对接多品牌 PLC、机器人控制器、检测仪器,把关键工序数据统一采到平台,浏览器即可查看,现场不用装客户端。
- 挂得上去:以车号/部件序列号为主线,把设备数据与质量结果关联,形成可追溯的对象档案。
- 看得明白:为工艺、质量、设备三类人员提供各自的视图——工艺看参数稳定性,质量看判定与追溯,设备看状态与维护。
- 接得出去:把关键数据以标准接口提供给 MES、ERP 与质量系统,避免重复采集与多套账。
需要说清楚边界:平台不替代质量体系的判定规则,不做生产排程决策,也不负责消除所有质量问题。它做的是把事实记录清楚、把口径统一、把追溯变快——判断仍然由人按规则做。
六、四步落地路径
从一个工位、一条产线起步,比一次铺全厂更稳妥。
| 步骤 |
做什么 |
验收判据 |
| 第一步:选关键工序 |
选一条焊接线或加工单元,定对象标识与数据清单 |
关键参数能稳定采到并正确挂到部件上 |
| 第二步:建追溯线 |
把工序参数、检验结果与车号/序列号串起来 |
任取一件能查出完整过程记录 |
| 第三步:分角色视图 |
给工艺、质量、设备各配一屏,口径统一 |
三类人员不用再跨平台翻数 |
| 第四步:扩展到线/厂 |
复制到其他产线,接入 MES/质量系统 |
多线口径一致,追溯范围可覆盖整车 |
七、三类角色怎么看这件事
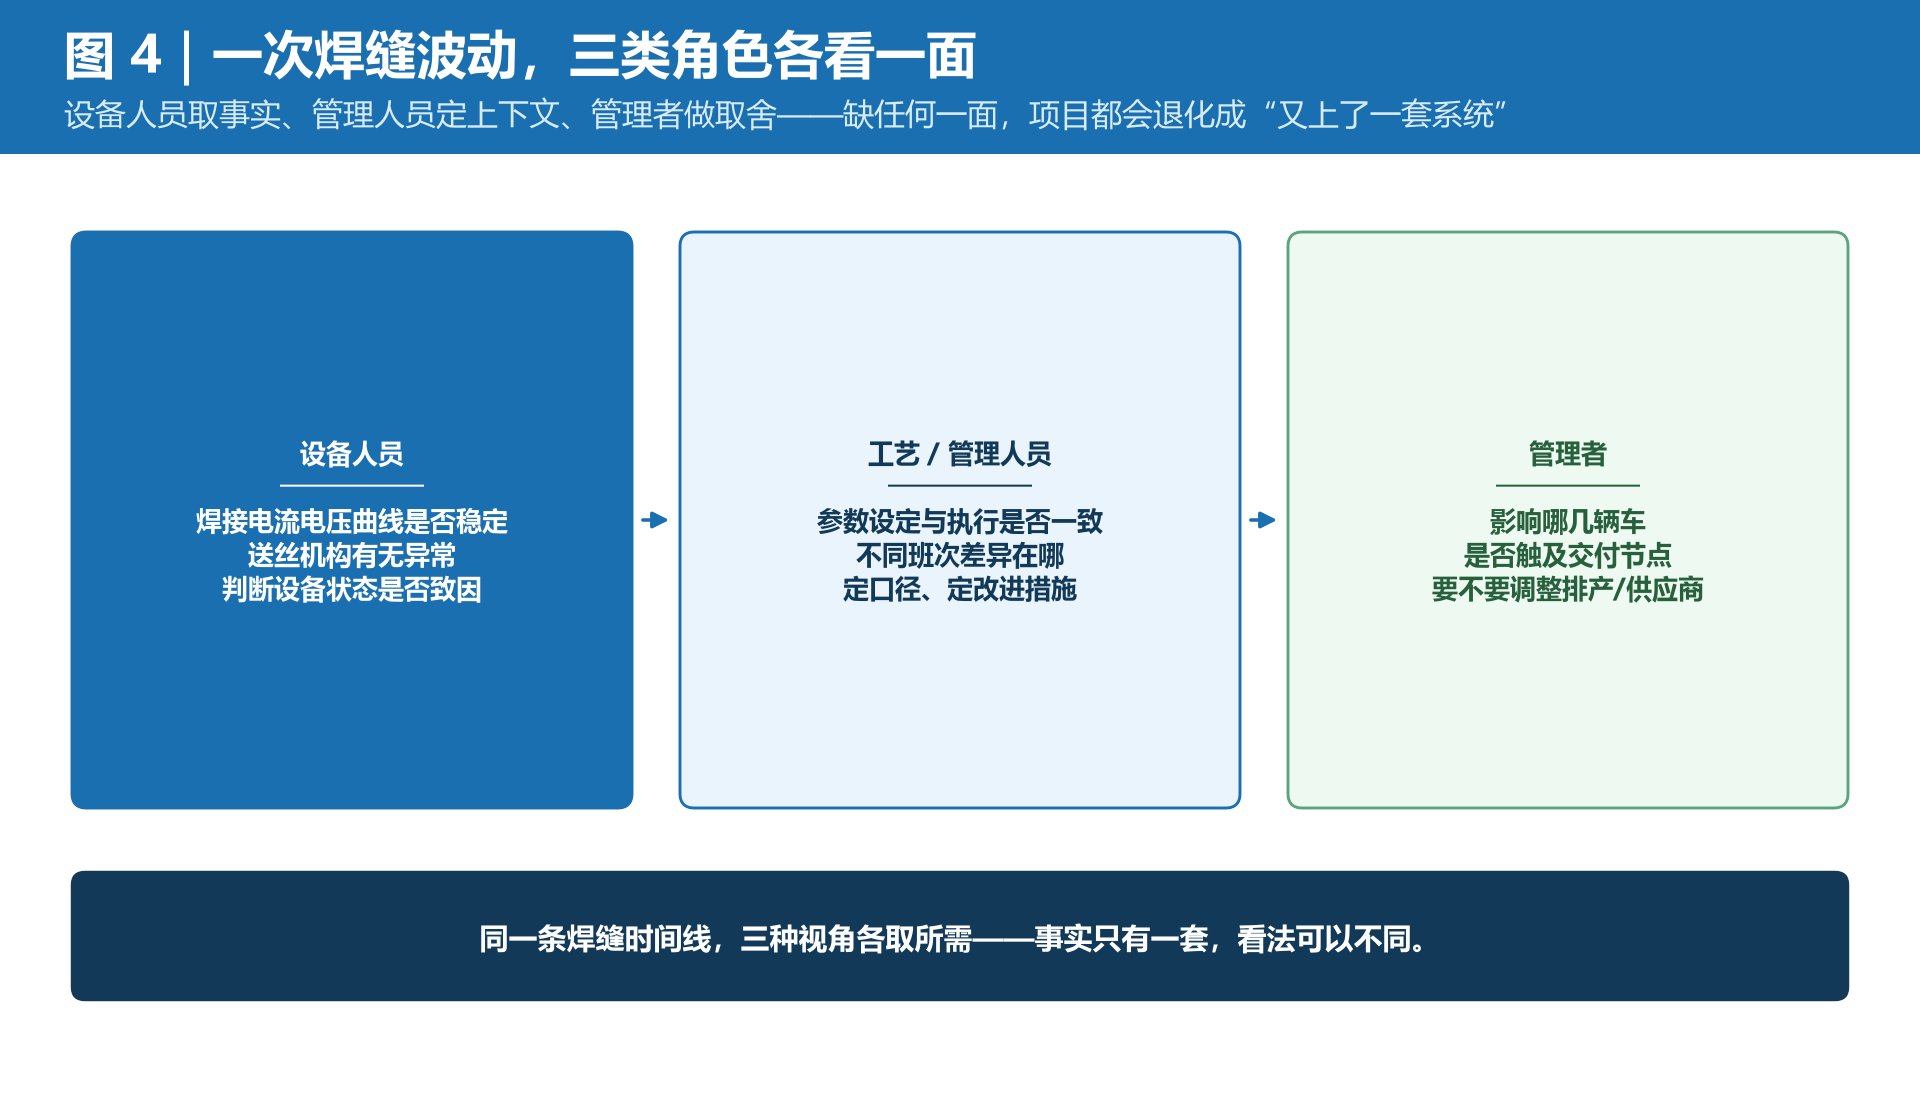
同一套数据,不同岗位关心的是不同的面。以某次焊缝质量波动为例:
- 设备人员:看焊接设备的电流电压曲线是否稳定、送丝机构有无异常,判断是不是设备状态导致。
- 工艺/管理人员:看参数设定与执行是否一致、不同班次的差异,定口径、定改进措施。
- 管理者:看这次波动影响哪几辆车、是否触及交付节点、要不要调整排产或供应商。
三行其实是同一件事的三个面:设备人员把事实取出来,管理人员给事实定上下文,管理者用事实做取舍。缺任何一面,项目都会退化成”又上了一套系统”。
轨道交通装备的质量追溯,本质是把”人盯记录”变成”数据盯过程”。需要对照平台能力或做一条真实产线的点表演练,可访问 WEB SCADA 数据采集与监控平台 预约在线演示;也可先看同属装备类的 装备制造 OEE 实践 与 新能源电池追溯。


 18661917308

 在线留言