WEB SCADA 在电子/3C装配行业怎么用?多品种换线下的设备数据底座
发布日期:2026-11-06
浏览次数:0
【关闭】
电子与 3C 装配车间有个共同特点:设备自动化程度不低,单台机器都能跑得很顺畅。但只要你走进车间待上一周,就会看到几个反复出现的场景——换线通知一发,产线停半天的调整;客户验厂要数据,工程师挨个系统导表;不良率一波动,谁也说不清是哪个工位先出的问题。
这篇文章不谈概念,按电子装配的产线顺序,把 WEB SCADA 在每个环节该采什么、怎么采、采了之后能解决什么问题讲清楚。全文围绕一个核心矛盾展开:产品在快速切换,数据系统却跟不上切换的速度。
一、电子装配车间的四个真实痛点
先把问题说透,方案才有意义。电子、3C 装配的数据难点,与流程行业和重离散行业都不太一样:
| 痛点 |
车间里的实际表现 |
造成的后果 |
| 换线频繁 |
订单碎片化,一周换线几次很常见;每换一次,设备程序、工艺参数、点检项都要跟着变 |
数据系统按”一条固定产线”设计的,换线后画面、报表、统计口径全部对不上 |
| 设备品牌杂 |
贴片机、回流焊、AOI、ICT、老化柜来自不同厂商,各自带一套上位机软件,协议各不相同 |
要看一条线的全貌得开五六个软件,班组长的时间全耗在切换屏幕上 |
| 数据颗粒度断链 |
SMT 段按 PCB 板号管理,组装段按整机序列号管理,中间的绑定常常靠人工扫码补录 |
整机和板卡对不上,出了质量问题圈定范围慢,客户审核时追溯链经不起追问 |
| 工艺窗口靠人工盯 |
回流焊炉温、贴片抛料率、ICT 良率,多数靠人员在设备屏幕上巡检、抄表 |
参数漂移发现滞后,一批板子已经过完炉才报警,返工成本已经产生 |
关键洞察:电子装配的换线成本,不只是停下来的那几个小时,更在于数据系统没有跟着换——换线后统计口径错位、历史数据混在一起、报表前后对不上。所以选数据平台时,”换线时改动量有多小”应该作为一条硬指标。
二、先看产线地图:数据价值分布在哪一段
一条典型的电子装配线,从 SMT 到包装大致分四段。不同段的设备形态和数据特征差别很大,采集策略也不该一样:
| 工序段 |
主要设备 |
关键数据 |
数据特征 |
| SMT 段 |
印刷机、贴片机、回流焊、AOI |
炉温各温区曲线、贴装头状态、抛料率、AOI 不良图像与类型 |
连续过程 + 事件型混合,板号绑定是关键 |
| 组装段 |
电批、自动锁螺丝机、压合机、点胶机 |
扭矩、角度、压力、点胶量、工位节拍 |
事件型(每件产品一条),需与整机序列号绑定 |
| 测试段(重点) |
ICT、FCT、老化柜、音频/光学检测 |
测试项目结果、失效项、测试时长、老化曲线 |
结构化结果数据,直通率 FPY 的主要来源 |
| 包装段 |
贴标机、称重、扫码、装箱机 |
序列号-箱号绑定、称重偏差、出货批次 |
追溯链条的收口环节 |
如果只能先做一段,建议从测试段入手。原因很实际:ICT/FCT 的数据本身就是结构化的(每台设备每测一台就输出一组结果),接进来的工作量相对可控,而它的价值立竿见影——直通率、失效分布、机台间差异,这三个指标是几乎所有电子厂管理层天天要看的。
三、换线难题:SCADA 的组态复用怎么帮上忙
很多工厂的数据系统为什么跟不上换线?因为它们是”一产线一配置”的思路:画面是画死的,变量表是按某个产品排的,换线后系统要跟着改一遍,改一次少说半天。
WEB SCADA 在这件事上的正确用法,是把“画面模板”和”数据点位”分开:
- 画面做成模板:一台回流焊的画面画一次,温区趋势、状态灯、报警列表都做成模板组件,同型号的其他炉子直接复用;
- 点位用变量表管理:产品 A 的工艺参数和产品 B 的工艺参数,只是变量表里不同的几行数值,换线时改表不改画面;
- 报表按时间片统计:工单切换的时间点记录下来,报表自动按工单切片,同一条线不同产品的数据不会混在一起。
这样处理之后,换线时数据侧的动作通常只剩”把新产品的参数表导入变量表”一件事,从几小时的系统改造降成几分钟的数据维护。设备侧怎么把数据接进来,可以参考我们之前写的老旧设备数据采集改造与工厂设备联网的 4 种方式。
四、典型场景一:回流焊炉温监控
回流焊是 SMT 段工艺敏感度较高的设备。炉温曲线漂了,虚焊、立碑、桥连这些缺陷就会在 AOI 甚至客户端才暴露。监控炉温的要点,是把”曲线”而不是”数值”采上来:
| 监控对象 |
建议采集点位 |
用来看什么 |
| 各温区 |
每个温区实际温度、设定温度、偏差 |
偏差趋势是否缓慢漂移,加热管是否老化 |
| 链速与网带 |
链速、网带状态 |
链速波动会整体平移曲线,是换线时高发出错的参数 |
| 产品曲线(重点) |
炉温测试仪数据、峰值温度、液相线以上时间(TAL)、升温速率 |
每个新产品的工艺窗口验证,换线后的首次确认 |
| 报警 |
超温、欠温、风机故障、断链报警 |
报警推送到手机与车间看板,不再依赖屏幕前有人 |
关键洞察:炉温监控的价值不在”实时看数值”,而在”把每个产品的标准曲线存下来,换线后自动比对”。曲线库积累得越多,新产品的工艺验证就越快,这是数据系统能反过来加速生产的地方。
五、典型场景二:AOI 与 ICT 数据联动,看板里看直通率
SMT 段的 AOI 和测试段的 ICT,是两个天然的质量数据源。多数工厂的问题是它们各自独立:AOI 在设备软件里按图像管理,ICT 在测试软件里按结果管理,两边的相关性要靠人去比对。
接进 WEB SCADA 之后,可以做三件事:
- 直通率 FPY 实时看板:按工单统计首次直通率,贴片、回流、AOI、ICT 各段分开算,哪一段掉点一目了然;
- 失效项帕累托:不良类型自动汇总排序,某类缺陷占比上升时自动变色提醒——比如立碑集中在某几炉次,往往能对应到当时的炉温漂移;
- 机台间对比:同产品在不同线/不同机台上的良率差异,是发现设备隐性故障的线索,比事后大排查省力得多。
这套思路沉淀下来,就是质量数据的”底座”用法:SCADA 负责把散在各设备里的结果与参数收拢、打上时间戳和产品标识,MES 再在此基础上做工单与批次管理。
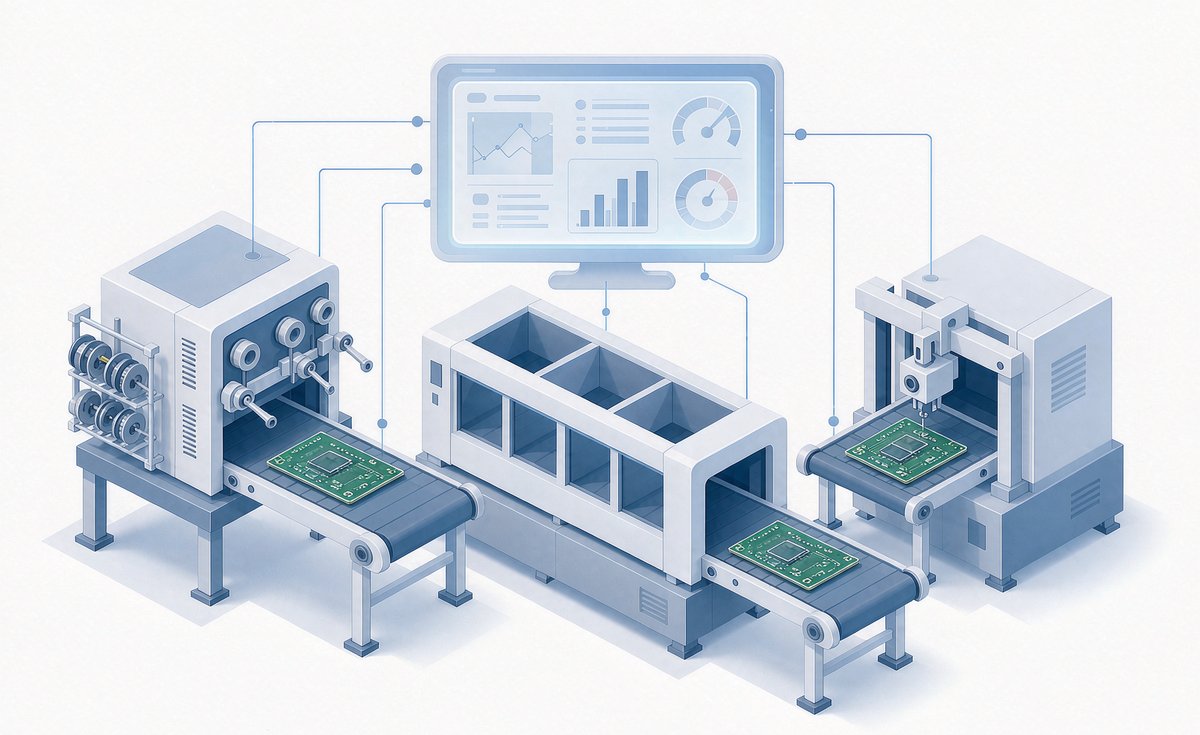
六、四层架构:从设备到看板
| 层级 |
作用 |
典型实现 |
| 设备层 |
把设备内部的数据取出来 |
PLC 协议直连(S7、MC、FINS)、OPC UA、Modbus、厂商开放接口 |
| 采集层 |
统一协议、统一时标、断点续传 |
边缘网关(可参考边缘计算在工厂里能解决什么问题) |
| 平台层 |
时序存储、计算、报警、权限 |
WEB SCADA:浏览器访问,无需装客户端,多条产线统一接入 |
| 应用层 |
看板、追溯查询、报表、预警推送 |
车间大屏、手机端、与 MES/ERP 数据对接 |
关于 WEB SCADA 本身的能力边界,可以先看WEB SCADA 是什么;如果关注实时监控结合算法的玩法,当 SCADA 学会”思考”讲了几个实际用法。
七、和 MES 怎么分工:序列号是那根线
电子行业普遍上了 MES,所以问题往往不是”要不要上系统”,而是”SCADA 和 MES 的边界怎么划”。一句话概括:
- WEB SCADA 管”设备与过程”:设备状态、工艺参数、曲线、报警,毫秒到秒级;
- MES 管”生产与流转”:工单、过站、物料、批次、人员,分钟到小时级。
电子装配的特殊之处在于序列号绑定:一块 PCB 从印刷开始就有了板号,到组装段绑定整机序列号。这根绑定关系线,建议由 MES 管理、SCADA 遵守——SCADA 在每个工位采集数据时携带序列号,让每条工艺数据都能顺着序列号查到。详细的协同方式可以看Web SCADA 与 MES、ERP 如何协同。
八、落地路径:五步走
- 定范围:先选一条线(建议测试段起步),明确要回答的 3 个问题,不要一上来做全厂;
- 盘设备:逐台确认品牌、控制方式、有无开放接口、数据能否按板号/序列号输出,这一步决定后面 70% 的工作量;
- 搭底座:部署采集网关与 WEB SCADA 平台,先做到”数据能进来、曲线能看、历史能查”;
- 理换线:把画面模板和变量表分离,把工单切换时间点接进报表统计,验证一次真实换线;
- 上应用:FPY 看板、炉温曲线比对、失效帕累托、OEE,按使用频率排优先级。
这套路径的核心逻辑,与我们此前在汽车零部件行业的做法一致,可以参考WEB SCADA 在汽车零部件行业的应用一文中的落地细节。
九、三个常见的坑
坑一:数据系统按”单一产品”设计
很多系统的报表和看板是围绕某个主打产品的工艺参数硬编码的。产品一换,系统就成了摆设。设计之初就按”多产品变量表 + 画面模板”来搭,前期多花的心思会在每次换线时赚回来。
坑二:只接结果,不接过程
只采 ICT 的”合格/不合格”两个字段,丢掉了测试过程中的电压、电流、时间等过程量。失效分析需要的是过程数据——它们往往就存在于设备软件的某个页面里,采集时一并收上来,成本不高,价值不小。
坑三:忽略 AOI 图像数据的存储策略
AOI 的不良图像体积大、增长快,全部进平台会把存储拖垮。合理做法是:结构化结果全量入库,图像按不良类型抽样保留、并设定保留周期。选型时可以直接问一句:图像和结果数据是不是分开管理的?
结语
电子、3C 装配行业的产品切换速度,决定了它的数据系统必须是”柔性的”——画面能复用、点位能换表、报表能按工单切片。WEB SCADA 在这个行业里的角色,就是这层数据底座:向下兼容各种协议的设备,向上支撑 MES 与质量分析,让每一次换线只改数据、不改系统。
如果你正在规划电子产线的数据采集或直通率看板,可以先从一条线、一个测试段做起。我们也整理了一份电子行业常见设备与协议对照表,欢迎交流。
相关服务:WEB SCADA 数据采集与监控平台 · 行业解决方案 · 产品与应用


 18661917308

 在线留言