WEB SCADA 在纺织行业怎么用?从并条机电机监测到车间能耗管理
发布日期:2026-11-08
浏览次数:0
【关闭】
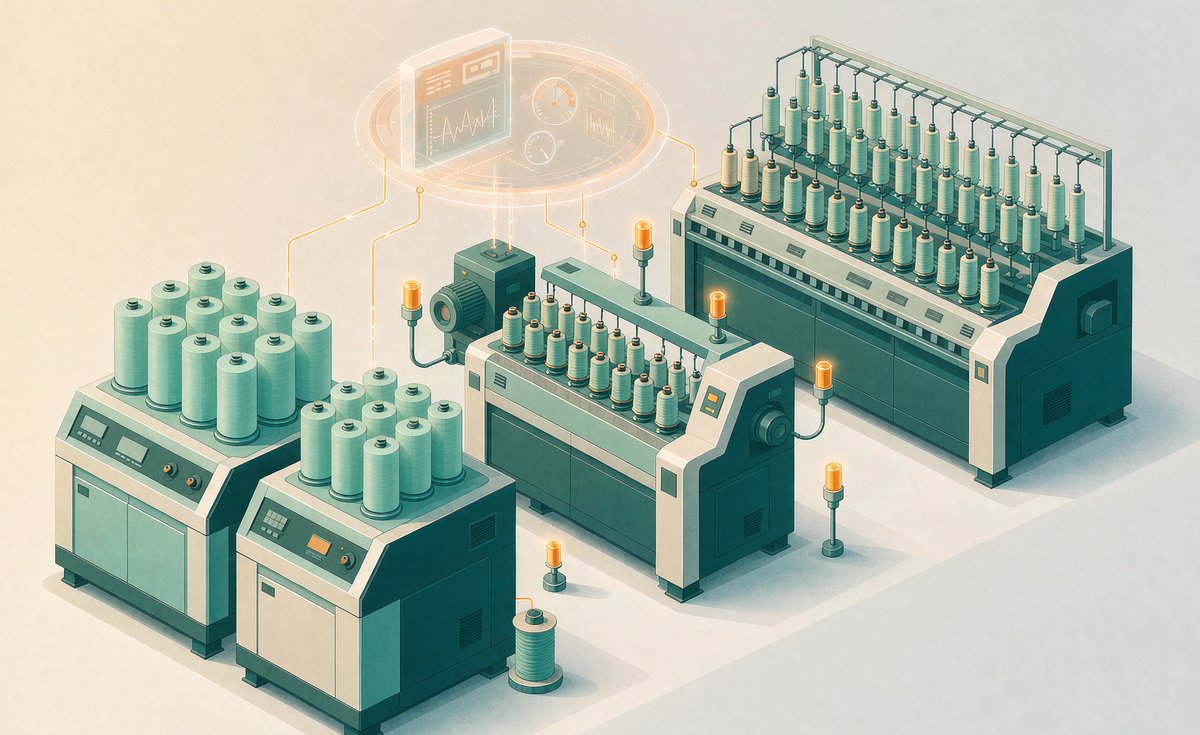
纺织厂有个很特别的现象:设备不是”一台一台”管的,是”一批一批”管的。一个细纱车间几十台细纱机、每台上千个锭子;前纺工区十几台并条机、粗纱机,同型号、同批次、同样的故障模式。这种”同型号海量复制”的结构,决定了纺织厂数字化做别的行业不一样——它对”模板化”和”横向对比”的要求极高。
这篇文章从并条机电机监测这个具体场景切入,讲清楚 WEB SCADA 在纺织厂承担什么、怎么落地、有哪些坑。
一、纺织车间的设备管理,卡在哪
| 痛点 |
车间里的实际表现 |
造成的后果 |
| 巡检靠人 |
保全工按路线巡回,状态靠听声音、摸温度 |
发现异常时往往已经是故障,只能坏停抢修 |
| 坏停才修 |
轴承磨损、电机过热早期没有感知手段 |
并条机一停,前纺到细纱全线受影响 |
| 能耗粗放 |
车间一块总表,空压、空调、工艺设备混在一起算 |
单机能耗是黑箱,节能无从下手 |
| 记录靠纸 |
断头率、落纱记录、交接班产量手工填 |
数据滞后且口径不一,考核扯皮 |
关键洞察:纺织厂数据采集的杠杆在”模板化”——先把一台机器的点位模板和画面模板定义好,几百台批量复制过去;而收益更大的动作,是把几百台同类设备放在一起横向对比,让异常的机器自己浮出来,而不是靠人一台一台排查。
二、先想清楚:同型号设备成百台,数据怎么组织
纺织设备和离散加工车间不一样:单台设备的数据点不多(状态、速度、计数、电流),但设备数量庞大。组织方式决定成败:
- 点位模板一次定义,批量实例化:给并条机做一套点位模板(状态、车速、断头信号、电机电流、绕组温度),新增一台设备只是复制一套变量映射,不重复开发;
- 位号按”厂区.线体.机台.信号”命名:比如
TEX.FQ1.DF03.MOTOR_VIB,几百台设备放一起也能一眼定位;
- 画面做两级:车间总览看几十台机器的状态色块,单机画面看细节曲线和报警历史。
这套”模板 + 批量实例”的思路,和我们在装备制造行业做 OEE 时的底层数据组织是一致的(从设备联网到 OEE 可算),只是纺织的复制规模更大。
三、电机监测:从”听声音”到”看波形”
并条机是前纺的咽喉——并条一停,后面粗纱、细纱全部断料。而并条机电机轴承的磨损,恰好是”听声音能听出来、但等听出来已经晚了”的典型故障。给电机加装振动和温度传感器,用数据把它提前暴露出来:
| 监测项 |
传感器 |
采集方式 |
判定逻辑 |
| 振动烈度 |
加速度传感器(贴电机端盖) |
定时采集,分钟级 |
超过基线 2 倍报警,持续上升派工检查 |
| 轴承特征频率 |
同上(频谱分析) |
每日定时采一段波形 |
特征频率能量抬升 = 轴承早期损伤 |
| 绕组/轴承温度 |
PT100 或红外测温 |
30 秒周期 |
温升速率异常优先于固定阈值 |
| 电流 |
钳形电流互感器 |
5 秒周期 |
三相不平衡、过载趋势监测 |
我们在常州、南通的两个纺织客户现场,为 40 台立达 RSB-D22 并条机的电机装了这套监测:传感器通过蓝牙网关把数据汇进 WEB SCADA,先跑两周建立每台电机的”健康基线”,之后按偏差报警。运行几个月下来,抓到的多是轴承保持架磨损和转子不平衡这类早期缺陷——都在坏停发生之前安排了检修,避免了整线停产。
关键洞察:预测性维护的起点不是买算法,而是把基线建对。同一型号的电机,装在不同机台上的振动基线并不一样——机台位置、皮带张力、负荷都会影响。按机台分别建基线,报警才有意义。
四、能耗管理:单机计量才有优化空间
纺织厂的电费大头往往不在工艺设备,而在空压机和空调(粗略估计占全厂电耗三成上下)。总表一锅算,永远不知道钱花在哪。可行的做法是分层计量:
- 车间级:总表 + 分项(工艺设备 / 空压 / 空调 / 照明),抓大去向;
- 设备级:对重点机台加装电流互感器或导轨电表,按班次、按品种拆分单耗;
- 异常发现:同型号机台的单耗横向对比——同样品种、同样车速,一台比同伴高出两成,多半是机械阻力变大或工艺设置飘了,这和设备状态监测用的是同一套数据。
五、WEB SCADA 在纺织厂承担什么
1. 多协议接入
并条机、粗纱机的 PLC(常见的 B&R、西门子、汇川)、细纱机控制器、断头检测装置、传感器网关(MQTT/蓝牙 DTU),协议各不相同,统一收进一个数据底座,浏览器直接看,无需装客户端。
2. 模板化批量实施
一台机的点位模板、画面模板、报警规则做好,几十台复制实例化。实施工作量主要花在”定义一台”上,而不是”重复几十遍”。
3. 状态机与报警闭环
把原始信号归整成运行、待机、断头、坏停几种状态;报警推送到保全工手机,响应和维修结果回填系统——没有闭环的报警,两周之后所有人都会无视它。
4. 与 MES / Uni ERP 衔接
SCADA 出设备事实(状态、产量、能耗、报警),MES/ERP 挂批次与订单。与 MES 的分工方式,我们在SCADA 与 MES、ERP 协同一文里详细写过。
六、四步落地路径
- 选一个前纺工区试点:并条 + 粗纱十几台设备,规模小、影响大(并条停机代价高,管理层感知强);
- 和保全工一起定义点位模板:哪些信号值得采、报警阈值多少,一线经验比参数手册管用;
- 先给 10-20 台电机装传感器:验证无线网关的覆盖和采集稳定性,再铺开;
- 横向对比看板 + 派工闭环:让异常设备自己浮出来,报警有人接、有结果。
七、三个常见的坑
- 只看车间平均,不看单机个体。平均直通率、平均能耗会把个别坏机器完全掩盖掉,纺织的改善机会恰恰藏在个体差异里;
- 传感器装了,闭环没建。报警没人响应、维修没有记录,三个月后数据就没人信了;
- 无线规划想当然。车间里金属机架密集,蓝牙/LoRa 信号遮挡严重,网关位置要现场勘测,不能按图纸想当然布点。
纺织行业的数字化,不必等”整体规划”落地才动手。从一个前纺工区、十几台并条机做起,把电机状态和能耗先管起来,用横向对比找到改善点,再逐车间复制——这套打法投入不大,见效也快。想看看 WEB SCADA 在纺织车间的实际画面与数据组织方式,欢迎访问 WEB SCADA 产品平台,或直接预约在线演示。


 18661917308

 在线留言